அச்சுக்குள் தானியங்கு தீர்வு அமைப்பு
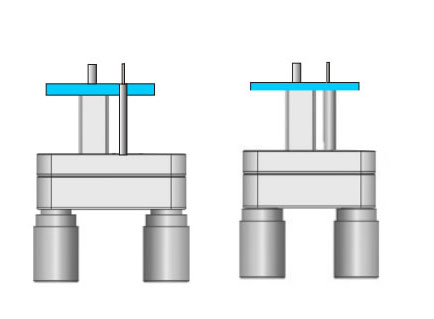
புதிய MouId:
தற்போதுள்ள அச்சு
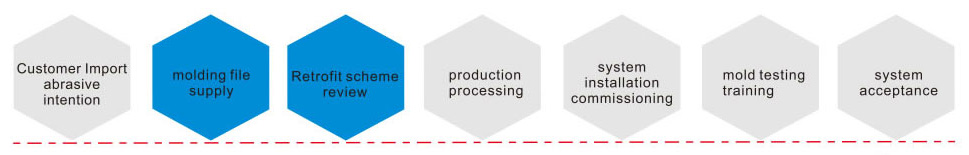
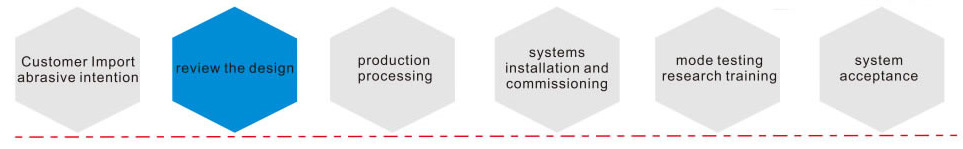
1. அமைப்புத் தீர்வுகளின் சீரான மேம்பாடு மற்றும் செயலாக்கத்தை உறுதி செய்வதற்காக, பின்வரும் தொடர்புடைய தகவல்களை வழங்க வேண்டிய அவசியம் உள்ளது;
படம்_011 முழுமையான அச்சு 3D வரைபடங்களில், உட்செலுத்து ஊசியின் அமைவிடம், குளிரூட்டும் சுற்று வரைபடம், A/B தட்டு மற்றும் அச்சு உள்ளகக் கட்டமைப்பு ஆகியவை கட்டாயம் இடம்பெற வேண்டும்.
படம்_011 ABS \ PC \ PP \ PA + GF போன்ற அனைத்து வகையான பிளாஸ்டிக் வார்ப்புப் பொருட்களும்.
படம்_011 ஒளிபுகும் பாகங்கள், வெளிப்புற பாகங்கள் அல்லது உள் கட்டமைப்பைச் சார்ந்த பொருட்கள் போன்றவை.
படம்_011 படலக் கடத்தலுக்கு முன்னும் பின்னும் (சூடான எண்ணெய் அல்லது அறை வெப்பநிலையில் உள்ள நீர் அல்லது குளிர்ந்த நீர்)
2. அச்சின் உண்மையான நிலையை உறுதி செய்வதற்காக முப்பரிமாண வரைபடங்கள் வழங்கப்படும். ஏனெனில், எங்கள் நிரலானது வாடிக்கையாளர் வடிவமைத்த வரைபடத்தின் அடிப்படையில் வடிவமைக்கப்பட்டுள்ளது. வழங்கப்படும் முப்பரிமாண வரைபடம் உண்மையான தரவுகளிலிருந்து வேறுபட்டால், அதனால் ஏற்படும் இழப்பை வாடிக்கையாளர்களே ஏற்க வேண்டும்.
3. தானியங்கிப் பொருத்த அமைப்புக்கான நிலை, எந்திர வேலைப்பாட்டிற்கான எங்கள் விவரக்குறிப்பை அடிப்படையாகக் கொண்டிருக்கும். (எந்திர வேலைப்பாட்டிற்கான விவரங்களை நாங்கள் ppt கோப்பிலும், களப் பயிற்சியிலும் வழங்குவோம்.) எந்திர வேலைப்பாடு விவரக்குறிப்பைப் பின்பற்றவில்லை என்றால், அதனால் ஏற்படும் அனைத்து இழப்புகளையும் உங்கள் நிறுவனமே ஏற்க வேண்டும்.
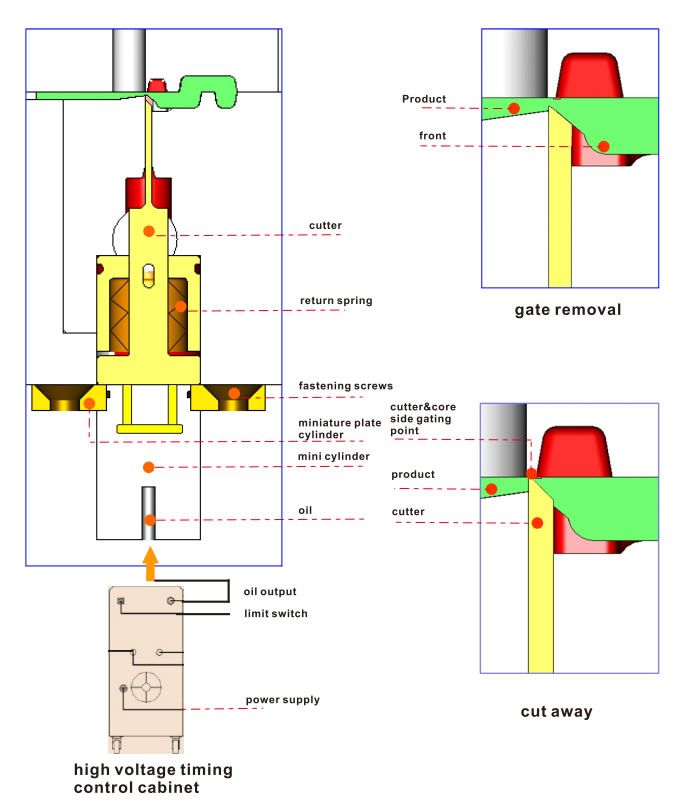
வார்ப்பு தானியங்கு அமைப்பு செயல்படும் விதம்:
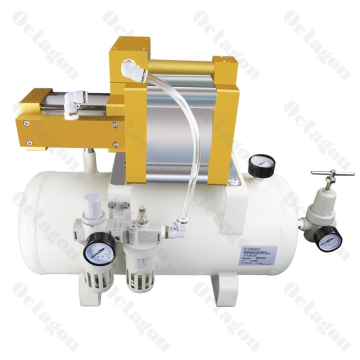
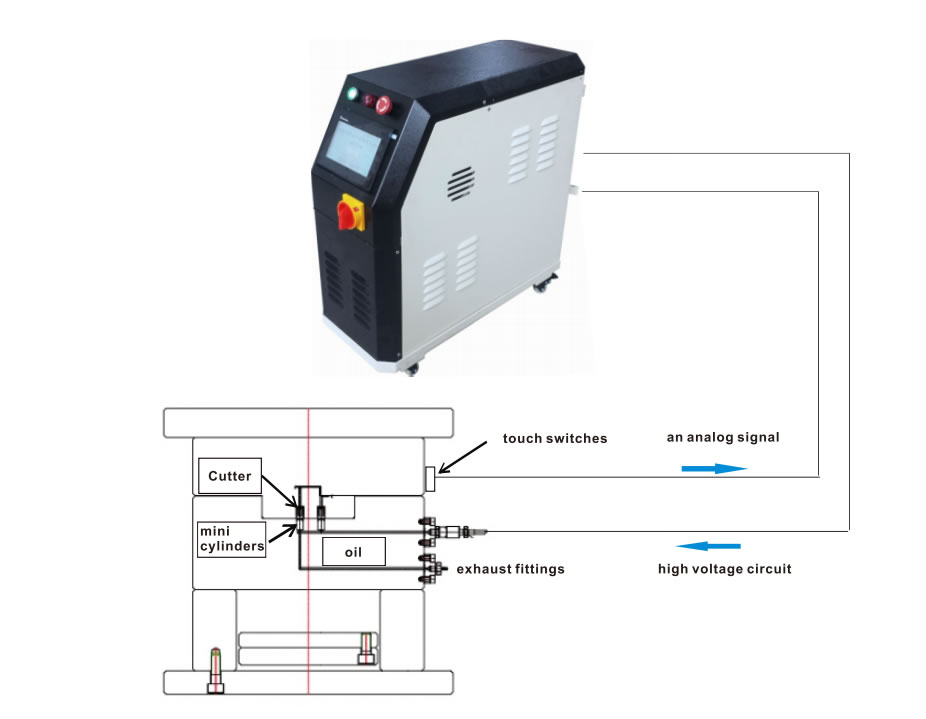
பொருள் உட்செலுத்தலின் போது (பிடித்து வைக்கும் செயல்முறை), உயர் அழுத்த நேரக் கட்டுப்பாட்டுக் கலனானது நுண் உருளை பிஸ்டனை இயக்குவதற்கு மிக அதிக அழுத்தத்தை வழங்கும்.
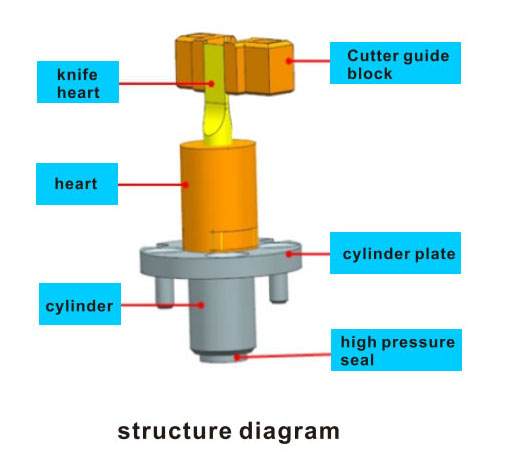
சிறிய உருளை வடிவ பிஸ்டன், தலைப் பொருளின் மேற்பகுதியை வெட்டி எடுப்பதற்காக கத்தியைத் தள்ளுகிறது.
தயாரிப்பின் கட்டமைப்பு மற்றும் அச்சைப் பொறுத்து, உயர் அழுத்த நேரக் கட்டுப்பாட்டுக் கலனின் நேரத்தைச் சரிசெய்து, இறுதியில் சிறந்த முடிவுகளை அடையலாம்.
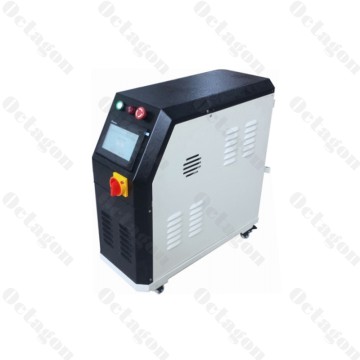
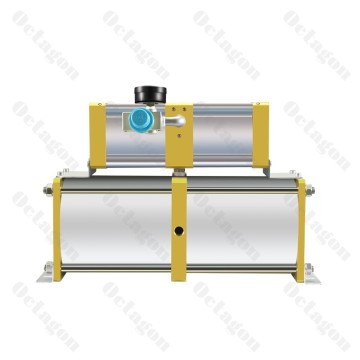
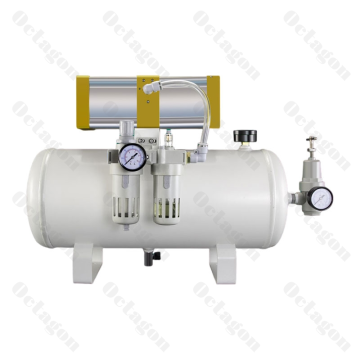
உயர் அழுத்த நேரக் கட்டுப்பாட்டுப் பெட்டகம்
செயல்பாட்டு மட்டு வடிவமைப்பைப் பயன்படுத்துவதால், உற்பத்தியும் பராமரிப்பும் மிகவும் வசதியாகிறது.
வெளியீட்டு அழுத்தம் 7000 ~ 1000KG/F வரை இருக்கும், மேலும் வெளியீட்டு அழுத்தம் மிகவும் நிலையானது, மற்றும் துரிதமான பதிலளிப்பு நேரத்தைக் கொண்டது.
தொடுதிரை வடிவமைப்பு, செயல்படுத்துவதற்கு மிகவும் வசதியானது மற்றும் எளிமையானது.
டைமிங் கண்ட்ரோலரில் சிங்கிள் டைமிங் கண்ட்ரோலர் மற்றும் டபுள் டைமிங் கண்ட்ரோலர் என இரண்டு வகைகள் உள்ளன.
வெளிப்புற துணைக்கருவிகள்
01
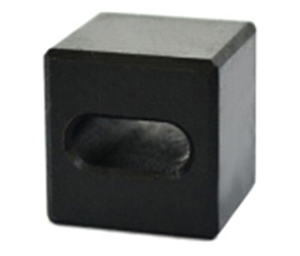
வரம்பு சுவிட்ச் தொடர்புத் தொகுதி
01
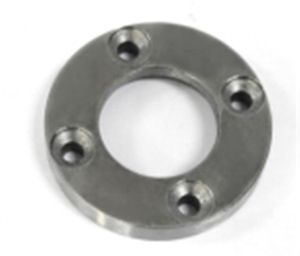
மைக்ரோ-சேனல்பிளேட் சிலிண்டர்
01
குழாய் இணைப்பான் இருக்கை
01
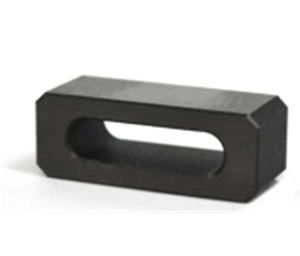
வரம்பு சுவிட்ச் தொடர்புத் தொகுதி
01
சரிசெய்யக்கூடிய இணைப்பு
01
குழாய் இணைப்பான் இருக்கை
01
உயர் ஹைட்ராலிக் வழி (800-1200 கிலோ / கன சென்டிமீட்டர் வரையிலான அழுத்தங்களைத் தாங்கக்கூடியது)
01
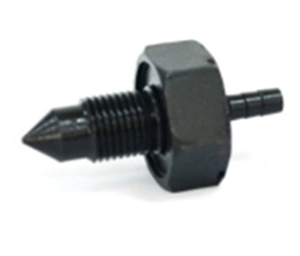
உயர் அழுத்தக் குழாய் (800.1000 கிலோகிராம்/செ.மீ³ வரையிலான அழுத்தங்களைத் தாங்கக்கூடியது)
01
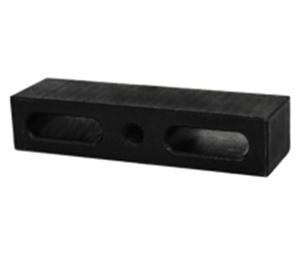
செயல்முறைத் தட்டு (கத்தி சரிசெய்தல் ஜிங்)
01
நேரான வெளியேற்றம்
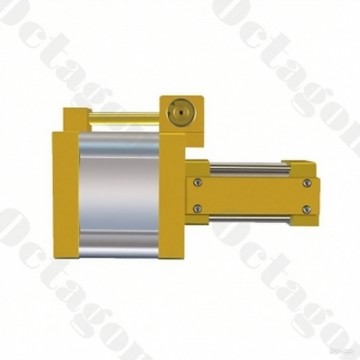
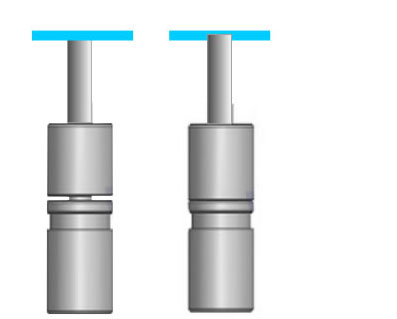
ஒரு திசை சிலிண்டர்
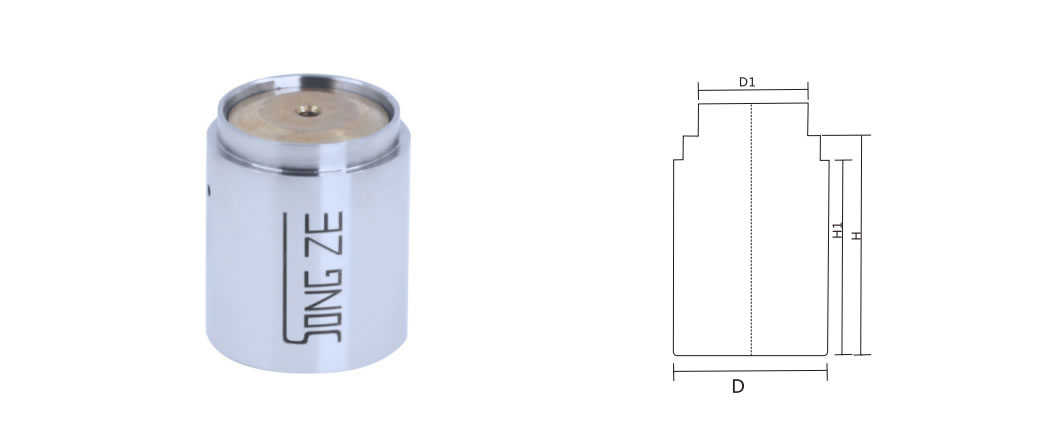
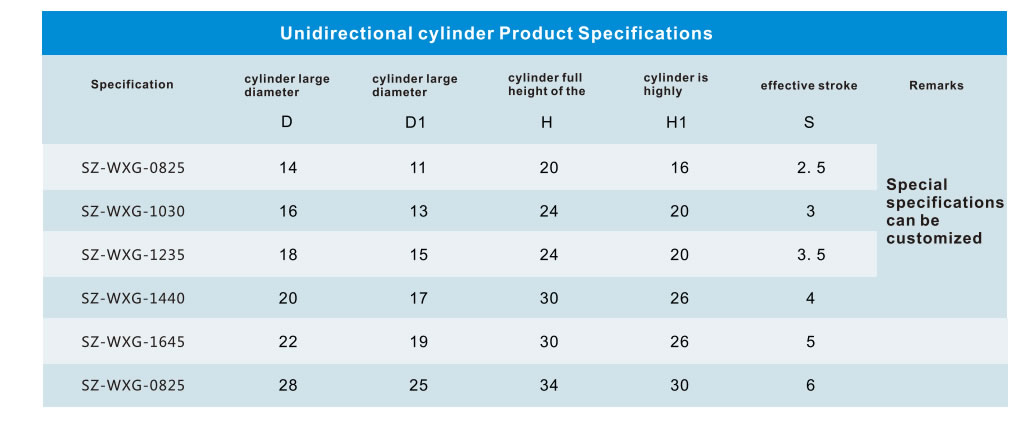
குறிப்பு: ஒருவழி சிலிண்டர் ஸ்ட்ரோக், பயனுள்ள ஸ்ட்ரோக் வரம்பிற்குள் இருக்க வேண்டும். ஸ்ட்ரோக் மற்றும் அதனால் ஏற்படும் சேதம், ஆண்டுக்கு 100,000 கி.மீ. தயாரிப்பு உத்தரவாதத்தின் வரம்பிற்குள் வராது.
விளக்கம்
படம்_011 சிலிண்டரின் துல்லியத்தை உறுதி செய்வதற்காக, உயர்-துல்லியமான உபகரணத்தைக் கொண்டு கவனமாக மெருகூட்டப்பட்டது, சிலிண்டரின் ஆயுட்காலம் (100,000 முறை அல்லது 1 வருடம்)
படம்_011 சிறப்புக் குறிப்பு: ஒவ்வொரு மினி-ஸ்ட்ரோக் சிலிண்டர் கட்டுப்பாட்டையும், எரிபொருள் தொட்டியின் பயனுள்ள வரம்பிற்குள் பயன்படுத்தவும். வரம்பை மீறிப் பயன்படுத்தினால் எரிபொருள் தொட்டிக்குச் சேதம் ஏற்படும், மேலும் அதனால் ஏற்படும் சேதங்கள் பழுதுபார்க்கும் வரம்பிற்குள் சரிசெய்யப்படாது.
படம்_011: வாடிக்கையாளரிடம் ஒப்படைப்பதற்கு முன், தொழிற்சாலையில் உள்ள அனைத்து சிலிண்டர்களும் 120 டிகிரி முதல் 180 டிகிரி வரை வெப்பச் சோதனைக்கு உட்படுத்தப்பட்டன.
படம்_011 நுண் எரிபொருள் தொட்டிகள் சிறியதாக இருப்பதால், எண்ணெய் பதப்படுத்திய பிறகு இரும்பில் உள்ள எண்ணெயை முழுமையாகச் சுத்தம் செய்ய வேண்டும். அவ்வாறு செய்வதன் மூலம், இரும்பு உருளைகள் இயங்கும்போது அடைப்பு ஏற்படுவதையும், அழுத்தப் பரிமாற்றம் குறைவதையும், மேலும் எரிபொருள் தொட்டி செயலிழக்கக் கூட நேரிடலாம்.
கத்தியை அறிமுகப்படுத்துதல்
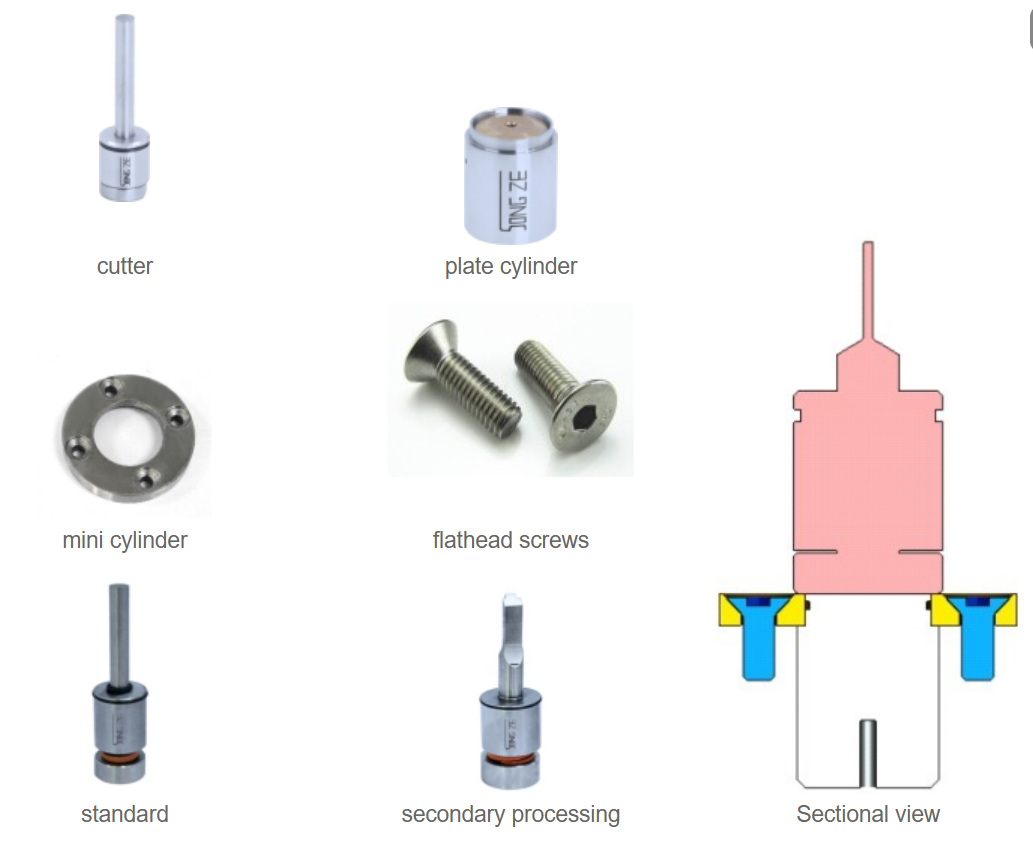
கட்டர்
தனிப்பயனாக்கப்பட்ட பாகங்கள், தனிப்பயனாக்கப்பட்ட செயலாக்கத்திற்கு உட்பட்ட தலை அளவுகள், துல்லியமான தரமான பாகங்கள், தனிப்பயனாக்கப்பட்ட செயலாக்கத்தின் தலை, தரமற்ற வெட்டிகள், வாடிக்கையாளரின் தரமற்ற தனிப்பயன் தயாரிப்பு வாயில் வடிவம்.
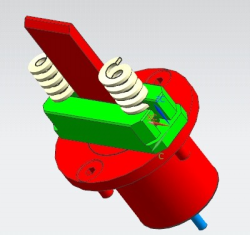
கட்டர் தொகுதி அம்சங்கள்
நிலையான வகை
நிலையான கட்டர்
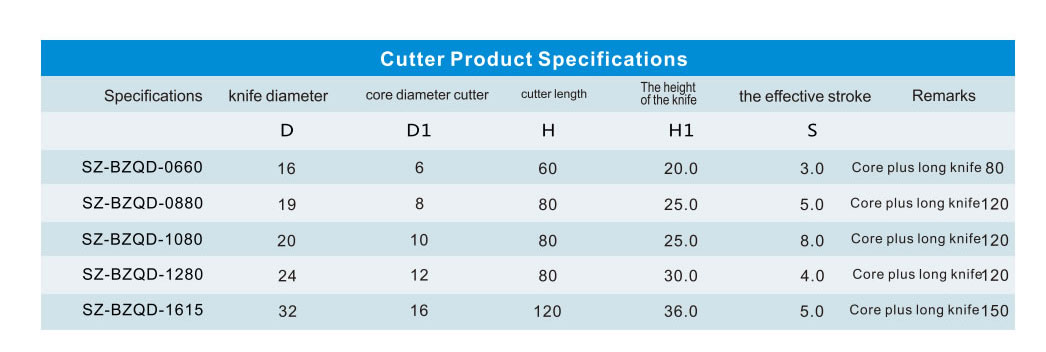
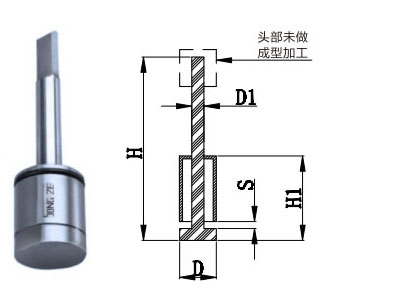
மேலே இருப்பது, கால்நடை விற்பனைக்காகத் தேர்ந்தெடுக்கப்பட்ட ஒரு தரமான வெட்டும் கருவி ஆகும்.
பொருள்: 5KH51 58-62HRC
மேற்கண்ட விவரக்குறிப்புகளை மீறும் பொருட்களுக்கு பிரத்யேகமாகத் தயாரிக்கப்பட வேண்டும்.
வடிவமைக்கும் கட்டர்
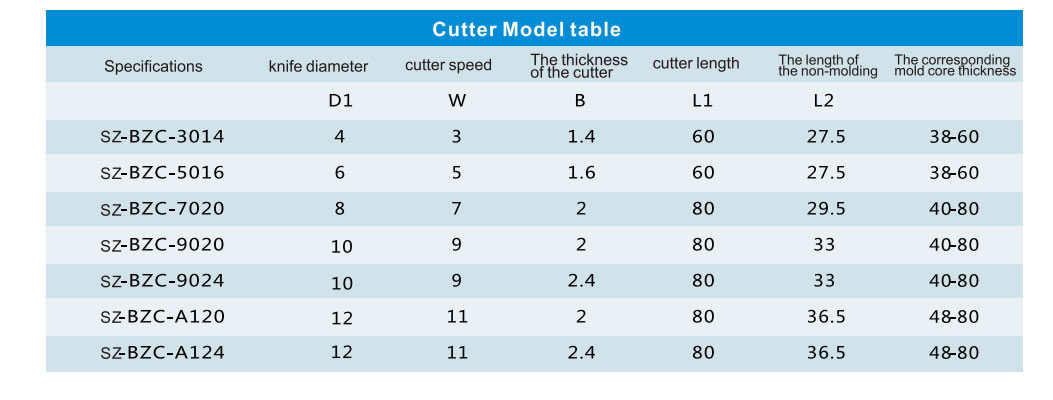
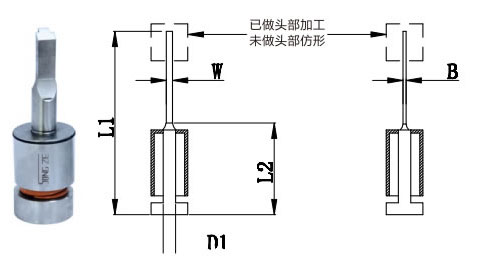
மேலே இருப்பது, கால்நடை விற்பனைக்காகத் தேர்ந்தெடுக்கப்பட்ட ஒரு தரமான வெட்டும் கருவி ஆகும்.
பொருள்: 5KH51 58-62HRC
மேற்கண்ட விவரக்குறிப்புகளை மீறும் பொருட்களுக்குத் தனிப்பயனாக்கப்பட்ட தயாரிப்புகள் தேவைப்படும்.
நேரான/மடிப்பு சுருள் வழிகாட்டி தொகுதிகள்
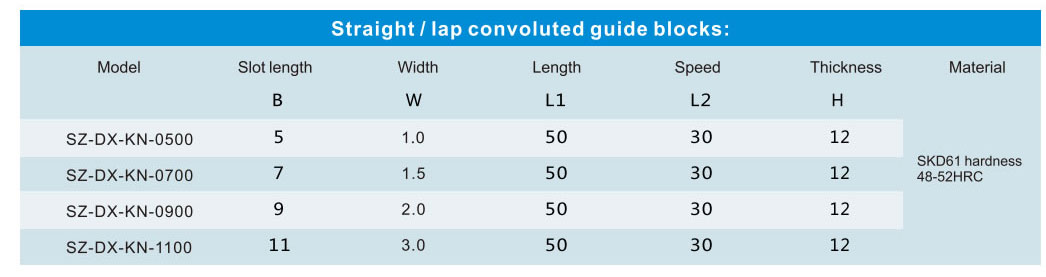
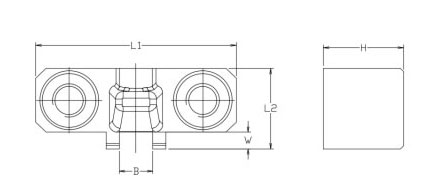
குறிப்பு:
நிறுவனத்தின் தரநிலைக்கு ஒன்று அல்லது அதற்கு மேற்பட்டவை, தரநிலையற்ற விவரக்குறிப்புகள் தனிப்பயனாக்கி வழங்கப்படலாம்.
2. மேற்கண்ட விவரக்குறிப்பு பயன்பாட்டிற்கு, சரியான நேரத்தில் அறிவிப்புப் புதுப்பிப்பு தேவைப்படுகிறது.
விளக்கம்
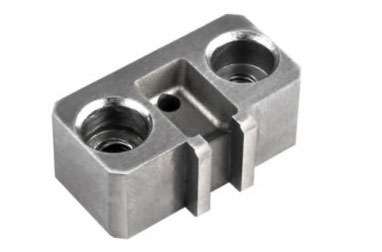
வசதியான மற்றும் வேகமான வார்ப்புச் செயல்பாட்டுடன் கூடிய ஃபிட்டர்.
பின்தொடர் மாற்றங்கள், நுழைவாயில் மாற்றங்களை அமைப்பது எளிது.
துளை வெட்டும் நிலையால் ஏற்படும் அதிகரித்த தேய்மானம் மற்றும் பராமரிப்புச் செலவுகளைத் தடுக்கவும்.
வழிகாட்டித் தொகுதி உள் ஓட்டக் கால்வாய் வாடிக்கையாளரால் தயாரிக்கப்படுகிறது.
குளிர்-நத்தை இல்லாத முதல் மாதிரிகள்
வாடிக்கையாளர்கள் தரமற்றவற்றை ஆர்டர் செய்யலாம்
பொருள்: S136/SKD61 கடினத்தன்மை: 48-52HRC
வெட்டு வெளியேற்றப் பயன்பாடு
நுழைவாயில் பக்க பயன்பாடுகள்:
கட்டர் தலையின் வடிவத்தை இயந்திரத்தால் செதுக்கி, பிசிறுகள் எஞ்சாமல் தண்ணீரைத் துல்லியமாக அகற்றுதல்.
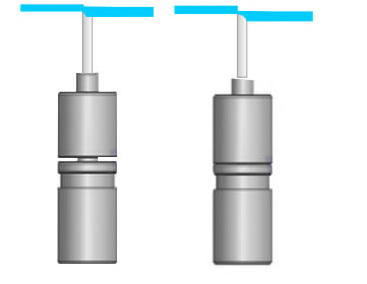
வளைய வாயில் பயன்பாடு
கட்டர் INFO-வைப் போன்ற பாணியில் உருவாக்கப்பட்டது, முழு வளைய வடிவ முனைப்பகுதியும் அகற்றப்பட்டது.
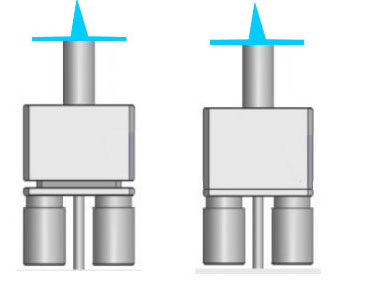
வடிவமைக்கப்பட்ட வாயில் பயன்பாடுகள்
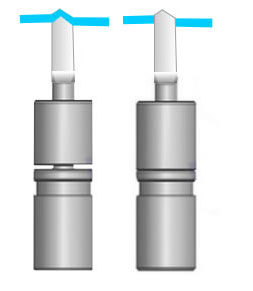
லேப் கேட் பயன்பாடு
கட்டர் ஹெட் வடிவத்தை இயந்திரத்தால் செதுக்கி, துல்லியமான நாசிலை அகற்றி, கூர்முனைகள் ஏதுமின்றி பார்த்துக் கொள்ளப்பட்டது.
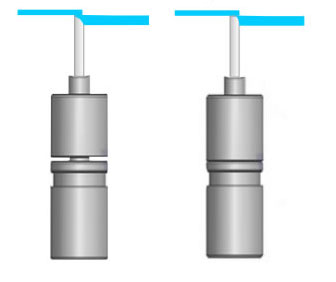
நீர்மூழ்கி வாயில் பயன்பாடு
பொதுவாக, எலும்புகளில் பிளாஸ்டிக்கைச் செருகும் தயாரிப்புகள், வெப்பப் பிரிப்பு முறையைப் பயன்படுத்தி சிதறல்களைத் தவிர்க்கவும், ஒளி ஊடுருவலை மேம்படுத்தவும், அதனால் ஏற்படும் இரைச்சலைக் குறைக்கவும் ஏற்றவை. ஆனால், தயாரிப்பை நேரடியாக பிளாஸ்டிக்கில் செருகும்போது, அது கீறல்களை ஏற்படுத்தி தோற்றத்தைப் பாதிப்பதால், பயன்பாட்டிற்கு ஏற்றதல்ல.
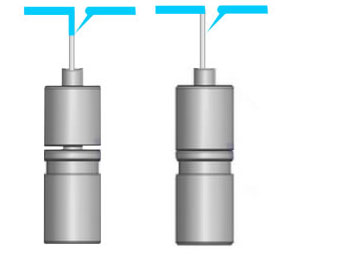
ஹார்ன்ஸ் கேட் பயன்பாடு
பொதுவாக, எலும்புகளில் பிளாஸ்டிக்கைச் செருகும் தயாரிப்புகள், வெப்பப் பிரிப்பு முறையைப் பயன்படுத்தி சிதறல்களைத் தவிர்க்கவும், ஒளி ஊடுருவலை மேம்படுத்தவும், அதனால் ஏற்படும் இரைச்சலைத் தவிர்க்கவும் பயன்படுத்தப்படுகின்றன. இருப்பினும், தயாரிப்பை நேரடியாக பிளாஸ்டிக்கில் செருகும்போது, அது பயன்பாட்டிற்கு ஏற்றதல்ல; அது கீறல்களை ஏற்படுத்தி, தோற்றத்தைப் பாதிக்கும்.
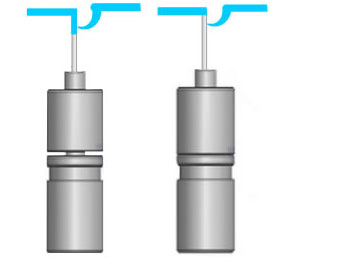
இரண்டாம் நிலை வார்ப்பு பயன்பாடுகள்
- பொருளின் மெல்லிய தடிமனால், குறுகிய அச்சு மற்றும் பற்றவைப்புக் கோடுகளின் தோற்றத்தில் சிக்கல் ஏற்படுகிறது.
- தானியங்கு அமைப்பைச் செயல்படுத்துவதன் மூலம், திரவத்தை வெளியேற்றும் போது, வெட்டுக்கருவியின் சில பகுதிகள் திரவம் வெளியேறும் வரை எந்தச் செயலையும் செய்யாமல் இருப்பதுடன், வெட்டுக்கருவி இணைப்பு வரிசையின் செயல்பாட்டில் ஏற்படும் பிசின் அல்லது வார்ப்புப் பண்புகளைக் குறைத்து, அதன் நோக்கத்தை அடையலாம்.
- அச்சு அமைப்பு பயன்பாட்டை எளிமையாக்குங்கள்
- துணை அசெம்பிளி மற்றும் மினியேச்சர் சிலிண்டர் மாற்றீட்டை இழுத்து அசெம்பிளி வரிசை நிலையில் உருவாக்குவதன் மூலம், அச்சுத் தொகுதியை திறம்பட குறைக்க முடியும்.
இரண்டாம் நிலை வார்ப்பு அச்சில்
மெல்லிய பிளாஸ்டிக் அச்சில் அமைந்துள்ள பூரிதமாகாத பிணைப்புக் கோட்டில் உள்ள வெளிப்படையான சிக்கல்களைத் தீர்க்கவும்.
உள் மாதிரி இரண்டாம் நிலை துளையின் பயன்பாடு